

Mittatarkkuus on yksi tärkeimmistä arvioitavista tekijöistä ostettaessa betoniharkkojen tai tiilen valmistusmuottia. Muotin ontelon mitat, sen komponenttien kohdistus, onteloiden etäisyyden tasaisuus ja sen kiinnitysrajapintojen tarkkuus vaikuttavat kaikki valmiiden tuotteiden muotoon ja toistettavuuteen. Jopa silloin, kun lohkokone toimii määritetyllä tuotantonopeudella, muotin mittapoikkeamat voivat aiheuttaa epäyhtenäisiä lohkokokoja, epätasaisia reunoja, vaikeuksia irrotuksen aikana ja ylimääräisiä laadunvalvontavaatimuksia. Ostajalle todellinen kysymys ei ole pelkästään se, pystyykö muotilla valmistamaan tiilen, vaan siitä, pystyykö se valmistamaan toistuvasti tiiliä tai lohkoa, jotka täyttävät aiotut mitta- ja toimintavaatimukset koko käyttöikänsä.
Kun arvioidaan aTiilikoneen muotti, hankintatiimien tulisi tarkastella tarjottua hintaa ja yleisiä valmistustarkkuutta koskevia lausuntoja pidemmälle. Luotettava ostopäätös edellyttää kriittisten mittojen, sovellettavien toleranssien, materiaalien ominaisuuksien, tarkastusmenetelmien, koneen yhteensopivuuden ja vaihtovaatimusten selkeää ymmärtämistä. Fujian Quangong Mold Co.,Ltd on arvioitava aiotun tuotantolinjan todellisten vaatimusten perusteella, ja tekniset tiedot on vahvistettava ennen tilauksen tekemistä. Tämä opas selittää, kuinka mittatarkkuus vaikuttaa valmistuksen suorituskykyyn, ja tarjoaa käytännön puitteet muottien toimittajien vertailuun, teknisten piirustusten tarkistamiseen ja ostoriskien vähentämiseen.
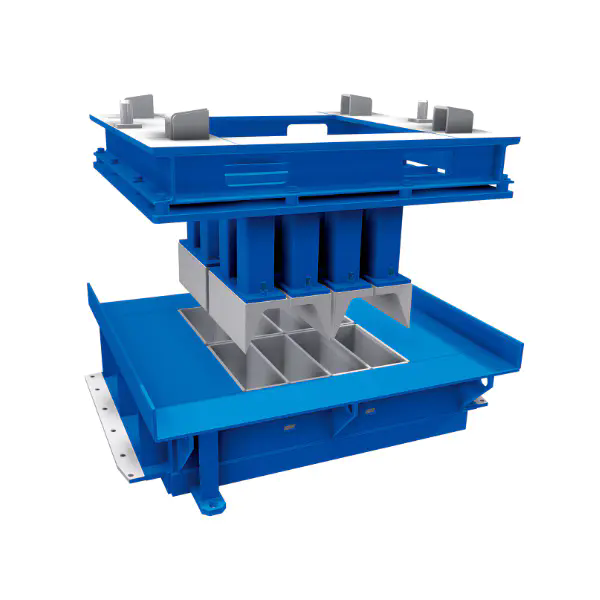
1. Mitä mittatarkkuus tarkoittaa muotin valmistuksessa?
2. Miksi mittatarkkuus vaikuttaa lohkon laatuun ja tuotannon tehokkuuteen?
3. Mitä teknisiä parametreja ostajien tulee arvioida ennen ostamista?
4. Kuinka ostajat voivat varmistaa muotin tarkkuuden ja valita sopivan toimittajan?
5. Johtopäätös: Kuinka tarkat muotit voivat tukea parempia ostopäätöksiä?
Mittatarkkuus kuvaa sitä, kuinka tarkasti valmistetun komponentin todelliset mitat vastaavat sen määritettyjä suunnittelumittoja. Tiili- ja betonilohkotuotannossa konsepti koskee muutakin kuin muotin ulkoista kokonaiskokoa. Se sisältää ontelon pituuden, ontelon leveyden, ontelon syvyyden, seinämän paksuuden, onteloiden väliset etäisyydet, asennusreikien sijainnit, vertailupinnat ja tuotannon aikana liikkuvien tai toisiinsa koskettavien komponenttien kohdistuksen. Nämä mittaukset määrittävät yhdessä, voiko muotti toimia tarkoitetulla tavalla, kun se on asennettu tiettyyn lohkojen valmistuskoneeseen.
Hankintatarkoituksiin on tärkeää erottaa mittatarkkuus toistettavuudesta ja yleisestä valmistuslaadusta. Tarkkuus koskee mitatun arvon ja sille määritellyn tavoitteen välistä eroa. Toistettavuus koskee sitä, voidaanko sama mittaus toistaa johdonmukaisesti vertailukelpoisissa olosuhteissa. Muotti voidaan valmistaa lähellä sen tavoitemittoja, mutta siinä on silti liiallista vaihtelua onteloiden välillä. Sitä vastoin useilla onteloilla voi olla hyvin samanlaiset mitat, vaikka kaikki poikkeavat suunnitellusta rakenteesta. Molemmat tilanteet voivat aiheuttaa ongelmia, vaikka asianmukaiset korjaavat toimet voivat vaihdella.
Kriittiset mitat riippuvat muotin suunnittelusta, lohkotyypistä, tuotantoprosessista ja valmiin tuotteen vaatimuksista. Ostajien ei pidä olettaa, että jokaisella mittauksella on sama vaikutus tuotteen laatuun. Seuraavat osa-alueet ansaitsevat erityistä huomiota piirustustarkistuksen ja toimittajan arvioinnin aikana.
Teknisesti täydellisessä piirustuksessa tulisi tunnistaa mitat, jotka ovat toiminnallisesti kriittisiä, sen sijaan, että jokaiselle ominaisuudelle määritettäisiin erotuksetta sama toleranssi. Toleranssin kiristäminen ilman selkeää teknistä syytä voi pidentää koneistusaikaa ja tarkastuskustannuksia ilman, että valmiit lohkot paranevat merkittävästi. Tästä syystä ostajan ja valmistajan tulee sopia kunkin kriittisen ominaisuuden käyttötarkoituksesta ennen piirustuksen viimeistelyä.
Mittatoleranssi määrittää sallitun vaihtelun nimellismitan ympärillä. Jos piirustuksessa ontelon nimellisleveys on 100 mm ja molemminpuolinen toleranssi plus tai miinus 0,20 mm, hyväksyttävä alue on 99,80 mm - 100,20 mm. Tämä on havainnollistava esimerkki, ei vahvistettu spesifikaatio millekään tietylle muotille. Todellinen hyväksyttävä alue on määritettävä hyväksytyn piirustuksen, sovellettavien tuotevaatimusten ja valmistusprosessin ominaisuuksien perusteella.
Ostajien tulee myös erottaa mittatoleranssit geometrisista toleransseista. Pelkästään leveysmittauksella ei voida määrittää, onko onkalo riittävän neliömäinen, ovatko kaksi pintaa yhdensuuntaisia vai onko asennusrajapinta oikein sijoitettu vertailupisteeseen nähden. Geometrinen mitoitus ja toleranssi soveltuvin osin tarjoaa strukturoidun menetelmän näiden suhteiden määrittämiseen. Monimutkaisissa muottikokoonpanoissa se voi auttaa estämään erimielisyyksiä, jotka johtuvat piirustuksista, jotka määrittelevät yksittäiset mitat, mutta eivät selitä, miten ominaisuuksien tulee liittyä toisiinsa.
Myös mittausolosuhteilla on väliä. Välineiden on oltava tarkastettavalle ominaisuudelle soveltuvia, niitä on pidettävä asianmukaisessa kunnossa ja niitä tulee käyttää koulutetun henkilöstön toimesta. Lämpötila, pinnan kontaminaatio, purseet ja epäjohdonmukaiset mittauspaikat voivat vaikuttaa lukemien luotettavuuteen. Kun määritetään erittäin tiukat toleranssit, mittausepävarmuus tulee ottaa huomioon sen sijaan, että jokaista näytettyä desimaalipistettä käsitettäisiin todisteena tarkkuudesta.
Harkitse muottia, jossa jokaisella ontelolla on oikea nimellispituus, mutta asennuspinta ei ole linjassa koneen sijaintiviittauksen kanssa. Ontelomittaukset voivat näyttää tyydyttäviltä yksittäin tarkastettuina, mutta muotti voi silti olla väärin sijoitettu asennuksen jälkeen. Vastaavasti muotti voi täyttää kokonaispituusvaatimuksensa samalla kun se osoittaa liiallista vaihtelua yksittäisten onteloiden syvyyksissä. Yksittäinen kokonaismittaus ei paljastaisi tätä tilaa.
Tästä syystä tiilikonemuottia tulisi arvioida toimivaksi valmistuskokoonpanoksi eikä kokoelmaksi toisiinsa liittymättömiä mittoja. Ostajien tulee pyytää hyväksytty tekninen piirustus, yksilöidä laadun kannalta kriittiset ominaisuudet ja vahvistaa, kuinka nämä ominaisuudet mitataan. Jos tuote vaatii useita onteloita, tarkastussuunnitelmassa tulee ottaa huomioon sekä yksittäisten onteloiden mitat että niiden välinen yhtenäisyys.Fujian Quangong Mold Co., Ltdon arvioitava näiden dokumentoitujen vaatimusten perusteella sen sijaan, että luottaisi vain laajoihin kuvauksiin, kuten korkeaan tarkkuuteen tai edistykselliseen valmistukseen.
Tavoitteena ei ole vaatia pienintä mahdollista toleranssia jokaiselle ominaisuudelle. Sen tarkoituksena on määrittää ja tarkistaa toleranssit, jotka ovat tarpeen vaatimustenmukaisten lohkojen tuottamiseksi, luotettavan asennuksen saavuttamiseksi ja toistettavan suorituskyvyn ylläpitämiseksi. Tämä lähestymistapa antaa hankintatiimeille luotettavamman perustan arvioida laatua, kustannuksia ja pitkän aikavälin soveltuvuutta.
Mittatarkkuus vaikuttaa tuotantoon toisiinsa liittyvien mekaanisten ja prosessisuhteiden ketjun kautta. Muotti määrittää tuotteen muodostamiseen käytettävissä olevan geometrian, kun taas kone tuottaa liikkeen, paineen, tärinän ja ajoituksen materiaalin lujittamiseksi. Valmis lohko heijastaa näiden tekijöiden välistä vuorovaikutusta. Näin ollen mittaongelmaa ei aina voida katsoa pelkästään muotin syyksi, vaan muotin tarkkuus on olennainen osa vakaata tuotantojärjestelmää.
Ostajille tämä ero on erityisen tärkeä hintatarjouksia verrattaessa. Edullinen muotti voi näyttää houkuttelevalta, jos ostohintaa tarkastellaan erillään. Jos sen mitat ovat kuitenkin epäjohdonmukaisia, sen liitännät eivät vastaa konetta tai sen kulumiskäyttäytyminen aiheuttaa ennenaikaisia mittamuutoksia, alkuperäinen säästö saattaa kompensoitua lisäsäädöillä, hylätyillä tuotteilla, huoltotöillä ja suunnittelemattomilla vaihdoilla. Myöskään kalliimpi vaihtoehto ei ole automaattisesti parempi. Sopiva valinta on muotti, joka osoittaa olevansa sovittujen teknisten vaatimusten mukainen ja tarjoaa sopivaa arvoa odotetun käyttöiän aikana.
Muotin geometrian ja valmiin tuotteen mittojen välinen suhde riippuu lohkotyypistä, materiaaliseoksesta ja koneen käyttöolosuhteista. Useimmat mekanismit ovat kuitenkin olennaisia useimmissa betonilohkon valmistussovelluksissa.
Nämä vaikutukset eivät ole yhtä tärkeitä jokaisessa sovelluksessa. Yleiskäyttöisellä ontelolla ja tarkkuuslukituspäällystysyksiköllä voi olla erilaiset mittavaatimukset ja hyväksymiskriteerit. Ostajien tulisi siksi määritellä ensin valmiin tuotteen eritelmä ja työskennellä taaksepäin määrittääkseen sen saavuttamiseksi tarvittavat muotin ominaisuudet.
Muotin on sopia koneeseen, jota varten se on suunniteltu tai hyväksytty. Yhteensopivuus sisältää asennusmitat, paikannusominaisuudet, kokonaiskuoren, työvälykset sekä muotin ja siihen liittyvien koneen osien välisen suhteen. Jos vaihtomuotti poikkeaa alkuperäisestä mallista, pienikin poikkeama kriittisessä rajapinnassa voi vaikeuttaa asennusta tai vaatia luvattomia muutoksia.
Esimerkiksi asennusreiät, jotka eivät ole kohdakkain koneen kanssa, voivat houkutella käyttäjää suurentamaan reikiä tai muokkaamaan kiinnikettä. Tällaiset muutokset voivat vaikuttaa kohdistukseen, kuorman jakautumiseen tai kokoonpanon eheyteen. Ne voivat myös vaikeuttaa tulevaa vaihtamista ja luoda epävarmuutta siitä, täyttääkö muotti edelleen alkuperäiset suunnitteluvaatimukset. Ostajien tulee välttää pitämästä paikan päällä tehtyjä muutoksia hyväksyttävänä korvikkeena yhteensopivuuden vahvistamiselle ennen toimitusta.
Koneen tunnistaminen on siis ostovaatimus, ei hallinnollinen yksityiskohta. Ostajan tulee toimittaa koneen valmistaja, malli, asiaankuuluvat sarja- tai kokoonpanotiedot tarvittaessa, olemassa oleva muottipiirros, jos se on saatavilla, ja suunniteltu tuotesuunnittelu. Jos konetta on muutettu, myös nämä muutokset tulee julkistaa. Toimittaja voi sitten tarkistaa liitännät ja selvittää mitkä mitat vaativat vahvistuksen ennen valmistuksen aloittamista.
Mittatarkkuus vaikuttaa kustannuksiin tavalla, joka ulottuu muottilaskun ulkopuolelle. Muotti, joka tuottaa jatkuvasti mukaisia lohkoja, voi vähentää vältettävissä olevia tarkastus-, säätö- ja lajittelutöitä. Se voi myös vähentää todennäköisyyttä, että muotti vaihdetaan ennenaikaisesti mittojen poikkeavuuden tai väärän alkusovituksen vuoksi. Nämä mahdolliset säästöt tulisi arvioida todellisten tuotantotietojen perusteella sen sijaan, että ne olisivat oletettu toimittajan yleisistä väitteistä.
Käytännön kustannusarvio voi sisältää seuraavat asiat:
Ostajien tulisi välttää olettamista, että mittatarkkuus yksin määrää käyttöiän. Kulutuskestävyys, materiaalin valinta, tarvittaessa lämpökäsittely, huolto, tuotantomäärä ja käyttöolosuhteet vaikuttavat myös muotin toimintaan ajan kuluessa. Tarkat alkumitat eivät voi kompensoida sopimattomia materiaaleja tai huonoa huoltoa. Samoin kestävä materiaali ei voi korjata muottia, joka on valmistettu hyväksyttyjen mittojen ulkopuolella.
Fujian Quangong Mold Co.,Ltd on siksi arvioitava yhdistämällä suunnittelun vaatimustenmukaisuus, valmistuksen johdonmukaisuus, koneen yhteensopivuus ja elinkaarikustannukset. Hyödyllinen toimittajakeskustelu kysyy, kuinka kriittisiä mittoja valvotaan, mitä tarkastuspöytäkirjoja toimitetaan ja miten vaatimustenvastaisia osia käsitellään. Nämä kysymykset tuottavat enemmän toimivaa näyttöä kuin yleinen lupaus tarkkuudesta.
Kun valmiit lohkot osoittavat mittavaihteluita, hankinta- ja tuotantotiimien tulee tutkia koko muovausprosessi. Materiaalin kosteus, kiviaineksen luokittelu, sementtipitoisuus, täytteen sakeus, tiivistys, tärinäasetukset, kovettumisolosuhteet ja käsittely voivat kaikki vaikuttaa lopputuotteeseen. Muotti, joka täyttää sen vetovaatimukset, voi silti tuottaa kelpaamattomia kappaleita, jos tuotantoprosessi on epävakaa.
Järkevä tutkimus alkaa mittaamalla sekä muotin että edustavan näytteen valmiista tuotteista. Jos muotin mitat ovat hyväksyttyjen rajojen ulkopuolella, korjaavat toimet tulee keskittyä muottiin tai sen asennukseen. Jos muotti on vaatimusten mukainen, mutta valmiit tuotteet vaihtelevat, tiimin tulee tutkia prosessiasetukset ja materiaaliolosuhteet ennen vaihtovaltuutuksen myöntämistä. Useiden onteloiden tulosten vertaaminen voi auttaa tunnistamaan, seuraako vaihtelu tiettyä onteloa, koneen sijaintia vai koko tuotantoerää.
Tämä näyttöön perustuva lähestymistapa estää tarpeettomat ostokustannukset ja tekee toimittajakeskusteluista tuottavampia. Se luo myös lähtökohdan kulumisen seurannalle ja tulevien vaihtomuottien arvioinnille. Hankintaryhmien tavoitteena on toistettava tuotantotulos, ei vain komponentti, joka läpäisee erillisen tarkastuksen.
Ostoeritelmän tulee muuttaa aiotut tuotantovaatimukset mitattavissa oleviksi ominaisuuksiksi. Betoniharkkomuotille se tarkoittaa valmiin tuotteen, koneen rajapinnan, kriittisten mittojen, materiaalien, valmistusvaatimusten ja hyväksymiseen tarvittavan tarkastustodisteen kuvausta. Jos nämä tiedot jäävät epämääräisiksi, eri toimittajien tarjoukset eivät välttämättä ole suoraan vertailukelpoisia. Yksi toimittaja voi hinnoitella vakiomuotin laajalla toleranssilla, kun taas toinen voi sisältää lisätyöstöä ja -tarkastuksia. Ilman yhteistä erittelyä ostaja voi vertailla hintoja, jotka eivät edusta vastaavia tuotteita.
Kun tarkastelet tarjousta tiilikonemuotista, pyydä tekninen asiakirja, jossa yksilöidään hyväksytty piirustuksen versio, materiaaliluokka, mahdolliset lämpökäsittelyvaatimukset, kriittiset toleranssit ja hyväksymiskriteerit. Nämä tiedot tulee vahvistaa kirjallisesti sen sijaan, että ne olisivat päätelty tuotevalokuvista tai yleisistä luetteloiden kuvauksista. Muotin tekninen soveltuvuus on selvitettävä tiettyä konetta ja lopputuotetta vasten, varsinkin kun hankintaan liittyy mukautettuja mittoja tai olemassa olevan kokoonpanon vaihto.
| Parametri | Mitä ostajan tulee ilmoittaa | Miksi sillä on väliä | Todisteita pyydettäväksi |
| Valmistuotetyyppi | Kiinteä lohko, ontto lohko, päällystysharkko, lukitusyksikkö tai muu määritetty profiili | Määrittää vaaditun kaviteetin geometrian ja aiotun sovelluksen | Hyväksytty tuotepiirustus tai mitat |
| Ontelon pituus ja leveys | Jokaisen kriittisen ominaisuuden nimellismitat ja sallitut poikkeamat | Ohjaa muodostetun tuotteen päägeometriaa | Mitoitettu muotin piirustus ja tarkastustulokset |
| Ontelon syvyys | Määritetty syvyys, referenssipiste ja sovellettava toleranssi | Vaikuttaa tuotteen korkeuteen ja ontelon koostumukseen | Mitatut syvyystiedot määritetyistä paikoista |
| Ontelon etäisyys | Keskipisteen välinen etäisyys tai muu selkeästi määritelty referenssi | Auttaa säilyttämään johdonmukaisuuden onteloiden välillä ja muotin asettelun sisällä | Asettelupiirustus ja mittatarkastusraportti |
| Geometriset toleranssit | Sovellettavat tasaisuus-, yhdensuuntaisuus-, kohtisuoraisuus-, sijainti- tai profiilivaatimukset | Ohjaa toiminnallisten pintojen välisiä suhteita | Tarkastussuunnitelma määritellyillä peruspisteillä ja mittausmenetelmillä |
| Materiaaliluokka | Tarkka laatu tai sovittu materiaalispesifikaatio muottikomponenteille | Vaikuttaa lujuuteen, sitkeyteen, kulumiskäyttäytymiseen ja soveltuvuuteen käyttöympäristöön | Materiaalitodistus tai jäljitettävä materiaaliasiakirja |
| Lämpökäsittely | Vaadittu prosessi, sovellettava komponentti ja hyväksymiskriteerit, jos ne on määritelty | Saattaa vaikuttaa kovuuteen, kulutuskestävyyteen ja mittojen vakauteen | Lämpökäsittelyennätys ja kovuustulokset tarvittaessa |
| Pinnan kunto | Vaadittu viimeistely, sallitut viat ja kaikki määritellyt karheusarvot | Saattaa vaikuttaa vapautumiskäyttäytymiseen, kulumiseen ja kosketusolosuhteisiin | Silmämääräinen tarkastus ja pinnan mittauspöytäkirja tarvittaessa |
| Koneen käyttöliittymä | Asennusreikien sijainnit, paikannuspinnat, kokonaisvaippa ja välysvaatimukset | Määrittää, voidaanko muotti asentaa oikein | Hyväksytty käyttöliittymäpiirustus tai dokumentoitu yhteensopivuuden tarkistus |
| Tarkastus ja vastaanotto | Näytteenottomenetelmä, mittauslaitteet, raportointimuoto ja vaatimustenvastaisuusmenettely | Määrittää, kuinka vaatimustenmukaisuus osoitetaan ennen hyväksymistä | Lopputarkastusraportti ja sovitut hyväksymisasiakirjat |
Taulukko tarjoaa hankintakehyksen valmistajakohtaisen spesifikaation sijaan. Tarkat arvot tulee saada hyväksytystä suunnittelusta ja tuotantovaatimuksista. Toimittajan ei pitäisi odottaa päättelevän kriittisiä toleransseja pelkästään tuotteen nimestä.
Mittatarkkuus ja materiaalin suorituskyky ovat toisiinsa liittyviä, mutta erillisiä muotin laadun näkökohtia. Materiaalivalinta vaikuttaa kulumiskestävyyteen, muodonmuutoksiin, iskuihin ja toistuviin tuotantokuormitukseen. Ei kuitenkaan ole olemassa yhtä teräslaatua tai kovuusarvoa, joka sopisi jokaiselle muotille. Oikea valinta riippuu muotin suunnittelusta, koneesta, seoksen hankaavista ominaisuuksista, tuotantonopeudesta, odotetusta huoltostrategiasta ja valmistajan teknisestä arvioinnista.
Hankintaryhmien tulee pyytää toimittajaa tunnistamaan kuhunkin asiaankuuluvaan komponenttiin käytetty materiaali ja selittämään, kuinka määritetty materiaali tukee suunniteltuja käyttöolosuhteita. Jos suunnittelu vaatii lämpökäsittelyä, tilauksessa tulee mainita, mitkä komponentit sitä vaativat ja miten vaatimustenmukaisuus varmistetaan. Pelkkä kovuuslukema ei todista, että materiaalilla on vaadittu sitkeys, että lämpökäsittely on suoritettu oikein tai että komponentin mitat ovat hyväksyttävät.
Kun jäljitettävyys on tärkeää, ostajat voivat pyytää materiaalitodistuksia tai vastaavia toimitettuun tilaukseen liittyviä asiakirjoja. Asiakirjojen tason tulee heijastaa hakemuksen riskiä ja monimutkaisuutta. Yksinkertainen vaihtomuotti saattaa tarvita erilaisen dokumentaatiopaketin kuin muotti, jota käytetään suuren volyymin tuotantolinjalla, kun odottamattomalla seisokilla on merkittäviä seurauksia.
Ostajien tulee sisällyttää numeroarvot vain, jos niitä tukevat hyväksytty suunnittelu, koneen dokumentaatio, tuotestandardi tai yhteisesti sovittu tekninen vaatimus. Ei ole tarkoituksenmukaista käyttää yleistä toleranssia yleisenä vertailukohtana jokaiselle ontelolle ja jokaiselle lohkokoneelle. Tietylle päällystystuotteelle tarkoitettu muotti voi vaatia erilaisia mittasäätöjä kuin tavanomaiseen muurausharkkoon tarkoitettu muotti.
Ostoryhmä voi esimerkiksi määrittää ontelon nimellismitan 200 mm ja sallitun vaihtelun plus tai miinus 0,15 mm. Tämä on hypoteettinen esimerkki siitä, kuinka vaatimus voidaan kirjoittaa, ei väite, että arvo on sopiva jokaiselle sovellukselle. Ennen tällaisen toleranssin hyväksymistä ostajan tulee ottaa huomioon valmiin tuotteen eritelmä, mittausmenetelmä, tuotantoprosessi ja toimittajan osoittama kyky.
Hyödyllisiä määrittelykenttiä ovat:
Nämä tiedot tekevät ostotilauksesta täytäntöönpanokelpoisen ja vähentävät epävarmuutta saapuvan tarkastuksen aikana. Ne auttavat myös estämään yleisen hankintaongelman: toimituksen jälkeen havaitsemisen, että toimittaja ja ostaja tulkitsevat saman nimellismitan eri tavalla.
Hintavertailut tulisi aloittaa vasta, kun tekninen laajuus on linjattu. Jokaisen toimittajan tulee tehdä tarjous samaa piirustuksen tarkistusta, materiaalivaatimuksia, mittatoleransseja, tarkastuksen laajuutta ja toimitusehtoja vastaan. Jos toimittaja ehdottaa vaihtoehtoista materiaalia tai valmistusmenetelmää, poikkeama tulee dokumentoida selkeästi ja hyväksyä ennen tuotantoa. Muussa tapauksessa tarjous saattaa näyttää halvemmalta, koska se sulkee pois toisen toimittajan sisällyttämät vaatimukset.
Ostajat voivat käyttää vertailutaulukkoa, joka erottaa pakolliset vaatimukset valinnaisista palveluista. Pakollisia kohteita voivat olla koneen yhteensopivuus, kriittiset ontelon mitat, määrätty materiaali ja lopputarkastus. Valinnaiset tuotteet voivat sisältää ylimääräisiä mittausraportteja, kuluvia varaosia tai parannettua jäljitettävyyttä. Eron avulla hankintaryhmät voivat tunnistaa todelliset kustannuserot unohtamatta teknisiä puutteita.
On myös hyödyllistä arvioida toimittajan vastausten laatua. Voiko valmistaja selittää, kuinka kriittiset mitat koneistetaan ja mitataan? Tunnistaako se epäselvät piirustuksen yksityiskohdat ennen työn aloittamista? Voiko se tarjota todisteita vaatimustenmukaisuudesta sen sijaan, että luottaisi sanallisiin vakuutuksiin? Nämä kysymykset auttavat arvioimaan, onko toimittajalla hallittu valmistusprosessi ja ymmärtääkö hän ostoriskin.
Fujian Quangong Mould Co., Ltd:ltä ostajien tulee pyytää ehdotetun muotin todelliset mittatiedot, soveltuvat materiaalitiedot, koneen yhteensopivuuden vahvistus ja sovitut tarkastuspöytäkirjat. Kaikki valmistajakohtaiset toleranssit, kovuus, läpimenoaika, käyttöikäarvio tai tuotantokyky on tarkistettava nykyisten teknisten asiakirjojen ja kaupallisen tarjouksen avulla. Tämä lähestymistapa mahdollistaa sen, että ostopäätös perustuu todisteisiin todentamattomien oletusten sijaan.
Toimittajan arvioinnissa tulee selvittää, voidaanko muotti valmistaa hyväksytyn piirustuksen mukaan ja voidaanko vaatimustenmukaisuus osoittaa ennen kuin komponentti tulee tuotantoon. Tämä vaatii enemmän kuin kysymistä, onko toimittajalla tarkastuslaitteita. Ostajien on ymmärrettävä mitkä mitat mitataan, miten mittaukset tehdään, miten tulokset kirjataan ja mitä tapahtuu, jos ominaisuus jää hyväksymisrajojen ulkopuolelle. Valmistaja voi omistaa kehittyneitä mittauslaitteita, mutta silti hänellä ei ole tarkastussuunnitelmaa, joka vastaa ostajan tärkeimmät toiminnalliset vaatimukset.
Tiilikoneen muottiissa käytännön tarkastusprosessi alkaa tarjouksen yhteydessä ja jatkuu piirustuksen hyväksynnällä, valmistuksella, lopputarkastuksella, toimituksella ja käyttöönotolla. Mitä aikaisemmin ristiriita havaitaan, sitä helpompi se on ratkaista. Asennusvaiheen odottaminen asennusmittojen tai ontelon geometrian tarkistamiseksi voi aiheuttaa vältettäviä viiveitä, varsinkin kun muotti on valmistettu erityisesti asiakkaan konetta varten.
Ensimmäinen vaihe on tekninen tarkastus. Ostajan tulee toimittaa tuotepiirustus, koneen tiedot ja kaikki olemassa olevat muotin mitat, jotka ovat merkityksellisiä vaihto- tai mukautetun tilauksen kannalta. Toimittajan tulee tarkistaa asiakirjat puuttuvien mittojen, ristiriitaisten toleranssien, epäselvien peruspisteiden ja vahvistusta vaativien liitäntöjen varalta. Jos ostajalla on vain fyysinen näyte täydellisen piirustuksen sijaan, osapuolten tulee sopia mittaus- ja hyväksymisprosessista ennen tuotannon aloittamista.
Tässä vaiheessa ostotiimin tulee varmistaa seuraavat asiat:
Nämä tarkastukset luovat yhteisen teknisen perustan. Ne vähentävät myös kiistan todennäköisyyttä, jossa toimittaja väittää seuranneensa piirustusta, kun ostaja odotti erilaista tulkintaa tuotteesta tai koneen rajapinnasta.
Mittausmenetelmän tulee vastata ominaisuuden geometriaa, toleranssia ja saavutettavuutta. Perinteiset kalibroidut mittauslaitteet voivat riittää useille lineaarisille mitoille. Monimutkaisemmat onkaloprofiilit tai sijaintisuhteet voivat vaatia erikoistuneita kiinnikkeitä, koordinaattimittauksia, optisia menetelmiä tai muuta validoitua tekniikkaa. Valinnan tulee perustua vaadittavaan mittausepävarmuuteen ja komponentin geometriaan, ei pelkästään laitteiston kehittyneisyyteen.
| Tarkastusvaihe | Vahvistettavat kohteet | Mahdollinen menetelmä | Hyväksymisperuste |
| Tuleva materiaali | Materiaalin tunnistaminen ja jäljitettävyys tarvittaessa | Sertifikaattien tarkistus ja tunnistustarkastukset | Hyväksytty materiaalispesifikaatio |
| Koneistustarkastus | Kriittiset ontelon mitat ja asennusominaisuudet | Sopivat kalibroidut mittarit, mikrometrit, jarrusatulat tai erityiset kiinnikkeet | Hyväksytyt piirustustoleranssit |
| Geometrinen tarkastus | Tasaisuus, yhdensuuntaisuus, sijainti ja profiili määritetyissä tapauksissa | Sopivat pintamittaukset, kiinnikkeet tai koordinaattimittauslaitteet | Määritellyt peruspisteet ja geometriset toleranssit |
| Kokoonpanon tarkastus | Sovitus-, kohdistus- ja käyttöliittymämitat | Mittatarkistukset ja dokumentoitu sopivuustarkastus | Hyväksytyt kokoonpano- ja koneliitäntävaatimukset |
| Lopputarkastus | Määritellyt kriittiset ominaisuudet ja näkyvät viat | Tarkastusraportti mittaustuloksineen | Sovitut hyväksymiskriteerit |
| Tuotannon validointi | Valmiin lohkon mitat ja konsistenssi | Edustavien tuotantonäytteiden mittaukset | Valmiin tuotteen spesifikaatio ja sovitut prosessiolosuhteet |
Tämä tarkastussuunnitelma on havainnollinen, ja se tulee mukauttaa todelliseen suunnitteluun. Jokainen muotti ei vaadi koordinaattimittausta, eivätkä kaikki mitat tarvitse samaa tarkastustiheyttä. Suunnitelmassa tulee asettaa etusijalle ominaisuudet, joiden epäonnistuminen voisi estää asennuksen, vaikuttaa tuotteen vaatimustenmukaisuuteen tai aiheuttaa merkittävän toiminnallisen riskin.
Hyödyllinen tarkastusraportti yksilöi piirustuksen versio, osa- tai tilausnumero, tarkastetut ominaisuudet, nimellisarvot, mitatut arvot, hyväksymisrajat, tarkastuspäivämäärä ja mittausmenetelmä tarvittaessa. Jos onteloita on useita, raportissa tulisi yksilöidä ontelot yksitellen sen sijaan, että siinä esitettäisiin vain kokonaistulos. Tämä auttaa ostajaa määrittämään, ovatko mitat yhdenmukaiset muotissa ja onko keskiarvo piilottanut paikalliset poikkeamat.
Hankintaryhmien tulee etsiä puuttuvia mittauksia sekä epäonnistuneita mittauksia. Raportti, jossa todetaan, että muoti on läpäissyt tarkastuksen, on vähemmän informatiivinen, kun siinä ei tunnisteta tarkastettuja mittoja tai selosteta hyväksymiskriteerejä. Samoin listaa mitatuista arvoista on vaikea tulkita, jos raportista ei löydy asianmukaista piirustusversiota.
Mittausepävarmuus tulee ottaa huomioon, kun määritetty toleranssi on kapea suhteessa mittausmenetelmän suorituskykyyn. Mittaustulos, joka on lähellä hyväksyntärajaa, voi edellyttää ennalta määrättyä päätössääntöä, etenkin jos vaatimustenvastaisen muotin hyväksymisen seuraukset ovat merkittäviä. Ostajien ja toimittajien tulisi sopia rajatulosten käsittelystä ennen tarkastuksen aloittamista sen sijaan, että päättäisivät erimielisyyden ilmaantumisen jälkeen.
Vaatimustenvastainen mitta tulee dokumentoida ja arvioida hyväksyttyjen eritelmien perusteella. Toimittajan ja ostajan tulee selvittää, voidaanko poikkeama korjata suunnittelua vaarantamatta, onko uudelleentyöstö teknisesti hyväksyttävää vai onko muotti vaihdettava. Uudelleentyöstöä ei pitäisi koskaan hyväksyä vain siksi, että se saa komponentin sopivaksi epävirallisen kokeilun aikana. Kaikkien korjaavien toimenpiteiden on säilytettävä vaadittu rakenteellinen eheys, toiminnalliset suhteet ja koneen yhteensopivuus.
Korjaustyön jälkeen vaurioituneet ominaisuudet tulee mitata uudelleen ja kaikki asiaan liittyvät mitat, joita olisi voitu muuttaa, tulee tarkistaa. Lopullisen tarkastuspöytäkirjan tulee kuvastaa toimitetun komponentin todellista kuntoa. Jos poikkeama hyväksytään toimiluvalla, hyväksynnässä on yksilöitävä vaikutusalue, sallittu poikkeama ja mahdolliset käytön rajoitukset. Suullinen hyväksyntä ei riitä, jos muutos vaikuttaa sovittuun ostospesifikaatioon.
Ostajien tulee myös selvittää, kuka maksaa korjaus-, palautusrahti-, vaihto- ja niihin liittyvät viivästykset, kun toimittaja toimittaa vaatimustenvastaisen muotin. Nämä kaupalliset järjestelyt määritellään parhaiten ostotilauksessa tai toimitussopimuksessa ennen valmistuksen aloittamista.
Toimittajan arvioinnissa tulee ottaa huomioon tekninen pätevyys, valmistuksen johdonmukaisuus, dokumentaatio, viestintä ja myynnin jälkeinen tuki. Tarkoituksena ei ole antaa toimittajalle korkeinta pistemäärää suurimmasta määrästä sertifikaatteja tai monimutkaisimmista tarkastuslaitteistoista. Tarkoituksena on selvittää, pystyykö valmistaja luotettavasti toimittamaan ostajan tarvitseman muotin.
Käytännön arviointi voi kattaa viisi aluetta.
Kun tuotannon jatkuvuus on tärkeää, ostajien tulee myös kysyä, kuinka toimittaja hallitsee piirustustarkistuksia ja toistuvia tilauksia. Kuukausia myöhemmin valmistettu vaihtomuotti tulee verrata hyväksyttyyn malliin sen sijaan, että luottaisi epäviralliseen muistiin edellisestä tilauksesta. Valvottujen piirustusten ja tarkastuspöytäkirjojen säilyttäminen vähentää asteittaisen määrittelyn poikkeamisen riskiä.
Lopputarkastus ennen lähetystä ei voi todistaa kaikkia tuotannon suorituskyvyn näkökohtia. Asennus ja koetuotanto tarjoavat lisämahdollisuuden varmistaa muotin ja koneen välinen vuorovaikutus. Käyttöönottoprosessin tulee noudattaa koneen valmistajan turvallisuus- ja käyttöohjeita, ja sen tulee suorittaa pätevä henkilöstö.
Validoinnin aikana tuotantotiimin tulee tarkistaa muotin asennus, paikannus- ja asennusliitännät, välykset ja toimintatapa. Edustavia lohkoja on mitattava valmiin tuotteen eritelmän mukaan. Jos tuotantojärjestelmässä on useita onteloita, näytteitä tulisi ottaa eri onteloiden kohdista, jotta paikalliset erot voidaan tunnistaa.
Tulokset tulee tallentaa yhdessä asiaankuuluvien prosessiolosuhteiden kanssa, mukaan lukien materiaalierä, kosteusolosuhteet, joita valvotaan, koneen asetukset ja tuotantoaika. Nämä tiedot auttavat erottamaan homeeseen liittyvän ongelman prosessimuunnelmista. Jos mitat ovat määritellyn alueen ulkopuolella, tiimin tulee tutkia asiaa systemaattisesti sen sijaan, että muuttaisi välittömästi useita koneen asetuksia kerralla.
Onnistunut kokeilu tarjoaa käytännön lähtökohdan myöhempään seurantaan. Tuotannon jatkuessa määräaikaiset mittatarkastukset voivat paljastaa kulumista tai muutoksia käyttöolosuhteissa. Tiheyden tulee heijastaa tuotantomäärää, materiaalin hankausta, laaturiskiä ja valmistajan huoltosuosituksia.
Arvioidessaan Fujian Quangong Mold Co., Ltd.:tä ostajien tulee vahvistaa nämä tarkastusvaatimukset ennen tilauksen tekemistä. Selkeät odotukset piirustuksen hyväksynnästä, lopputarkastuksesta, korjaavista toimenpiteistä ja tuotannon validoinnista tarjoavat luotettavamman perustan hankinnalle kuin yleinen lausunto siitä, että muotti on valmistettu korkeiden standardien mukaisesti.
Mittatarkkuudella on merkitystä, koska muotti on toimiva komponentti suuremmassa tuotantojärjestelmässä. Sen ontelogeometria vaikuttaa valmiiden lohkojen mittoihin ja profiileihin, kun taas sen asennusliitännät määräävät, voidaanko se asentaa oikein aiottuun koneeseen. Mittapoikkeamien seurauksia voivat olla epäjohdonmukaiset tuotteet, lisätarkastukset, vaikea asennus, uudelleentyöstö ja tarpeettomat tuotannon keskeytykset. Mittatarkkuutta ei kuitenkaan tule tarkastella erillään materiaalin valinnasta, kulutuskestävyydestä, valmistuslaadusta, koneen kunnosta ja prosessin hallinnasta.
Hankintaryhmille tehokkain tapa on muuttaa tuotantotarpeet dokumentoiduksi spesifikaatioksi ennen hintojen vertailua. Vahvista valmiin tuotteen mitat, koneen malli, kriittiset muotin ominaisuudet, sovellettavat toleranssit, materiaalivaatimukset ja tarkastuskriteerit. Pyydä toimittajia selvittämään, kuinka nämä vaatimukset varmistetaan, ja pyydä tietueita, jotka osoittavat vaatimustenmukaisuuden. Jos numeerinen toleranssi on tärkeä, varmista, että se tukee hyväksyttyä piirustusta ja että se voidaan mitata sopivalla menetelmällä.
Fujian Quangong Mold Co., Ltd:tä tulisi harkita saman näyttöön perustuvan ostoprosessin kautta. Ostajien tulee vahvistaa ehdotetun muotin todelliset tekniset tiedot, hankkia kirjallinen yhteensopivuusvahvistus, tarkastella tarkastusasiakirjoja ja sopia menettelyistä poikkeamien korjaamiseksi. Mitään toimittajan tuotetta ei saa valita pelkästään mainostetun tarkkuusvaatimuksen tai houkuttelevan aloitustarjouksen vuoksi.
Ennen kuin annat ostotilauksen, valmistele lopullinen tarkistuslista, joka kattaa piirustuksen tarkistuksen, nimellismitat, toleranssit, materiaalilaadun, koneen liitännät, tarkastuspöytäkirjat, toimitusehdot ja myynnin jälkeisen tuen. Jos muotti on tarkoitettu suuren volyymin tuotantolinjalle, huomioi seisokkien taloudelliset vaikutukset ja vaihtokomponenttien saatavuus osana kokonaiskustannusarviota. Asennuksen jälkeen validoi muotti edustavilla valmiilla tuotteilla ja säilytä tulokset tulevaa laadunvalvontaa varten.
Jos hankit uuden muotin tai vaihdat vanhan,ota yhteyttä tehtaammekeskustella aiotusta lohkotyypistä, koneen mallista, tuotteen mitoista ja käyttövaatimuksista. Pyydä ehdotetun suunnittelun tekninen tarkastus, kriittisten mittavaatimusten vahvistus ja tarjous sovitun tarkastusalueen perusteella. Täydellisten teknisten tietojen antaminen alussa auttaa luomaan realistisia valmistusodotuksia ja tukee läpinäkyvämpää ostopäätöstä. Hyvin määritelty tiilikonemuotti on käytännöllinen investointi mittojen yhtenäisyyteen, tuotannon luotettavuuteen ja pitkän aikavälin valmistuksen hallintaan.
Sopiva toleranssi riippuu valmiin lohkon spesifikaatiosta, ontelon geometriasta, koneen suunnittelusta, tuotantoprosessista ja mittausmenetelmästä. Ostajien tulee tunnistaa kriittisten ominaisuuksien nimellismitat ja sallitut poikkeamat, kuten ontelon pituus, leveys, syvyys, väli ja asennusliitännät. Geometriset vaatimukset, kuten yhdensuuntaisuus tai sijainti, on määriteltävä erikseen, kun ne vaikuttavat toimintaan. Jokaiselle muotille ei ole sopivaa yleistoleranssia, joten ostajan tulee vahvistaa arvot hyväksytyn suunnittelupiirustuksen avulla ja sopia, kuinka kukin kriittinen ominaisuus tarkastetaan.
Muotin ontelon mitat määrittävät muovauksen aikana käytettävissä olevan geometrian, joten poikkeamat voivat vaikuttaa valmiin lohkon pituuden, leveyden, korkeuden ja profiilin vaihteluun. Suhde ei aina ole yksittäinen, koska materiaalin kosteus, tiivistyminen, tärinä, muotista irrotus ja kovettuminen voivat myös vaikuttaa lopullisiin mittoihin. Ostajien tulee siksi tarkastaa sekä muotti että edustavat valmiit lohkot. Ontelotason mittausten vertaaminen tuotantonäytteisiin auttaa selvittämään, johtuuko mittaongelma muotista, koneen asennuksesta vai laajemmasta valmistusprosessista.
Ostajan tulee pyytää vähintään hyväksytty tekninen piirustus ja lopputarkastusraportti, joka kattaa sovitut kriittiset mitat. Sovelluksesta ja ostospesifikaatiosta riippuen tukiasiakirjat voivat sisältää materiaalitodistukset, lämpökäsittelydokumentaatiot, kovuustulokset, geometriset tarkastustiedot ja vahvistuksen konerajapinnan yhteensopivuudesta. Raporteissa tulee yksilöidä asiaankuuluva osa tai tilaus, piirustuksen versio, nimellismitat, mitatut arvot, hyväksymisrajat ja mahdolliset hyväksytyt poikkeamat. Asiakirjoissa tulee osoittaa, että se on sovittujen vaatimusten mukainen, sen sijaan, että vain todetaan, että muotti läpäisi tarkastuksen.
Kyllä. Muotti voi mukautua piirustukseensa, kun taas valmiit lohkot vaihtelevat epävakaan materiaalin kosteuden, epäyhtenäisen täytön, sopimattomien tiivistys- tai tärinäasetusten, koneen kulumisen, muotista irrotusolosuhteiden tai kovettumiseen liittyvien mittamuutosten vuoksi. Syyn tunnistamiseksi mittaa muotti, tarkasta edustavat lohkot eri onteloista ja kirjaa asiaankuuluvat tuotantoolosuhteet. Jos muotti pysyy ohjeiden mukaisena, tutki prosessi ennen uuden tilauksen tilaamista. Jos kriittinen muotin ominaisuus on toleranssin ulkopuolella, dokumentoi poikkeama ja määritä, tarvitaanko korjausta tai vaihtoa.
Vertaa toimittajia samoihin hyväksyttyihin piirustuksiin, materiaalivaatimuksiin, toleransseihin, tarkastuksen laajuuteen, koneen yhteensopivuuskriteereihin ja toimitusehtoihin. Tarkista todisteet, jotka kukin toimittaja voi toimittaa mittojen vaatimustenmukaisuudesta, valmistuksen valvonnasta, materiaalin jäljitettävyydestä tarvittaessa ja korjaavista toimenpiteistä. Harkitse myös asennustyötä, odotettuja huoltovaatimuksia, varaosien saatavuutta, toimitusaikaa ja vaatimustenvastaisten tuotteiden kaupallisia ehtoja. Alhaisin tarjous ei välttämättä ole halvin vaihtoehto muotin käyttöiän aikana, vaan korkeampi hinta on perusteltu vain, jos teknisen tai kaupallisen lisäarvon tueksi on todisteita.


